
功能材料技术应用
为客户打造量身定做的解决方案,并为客户创造出更多具有革新意义的产品
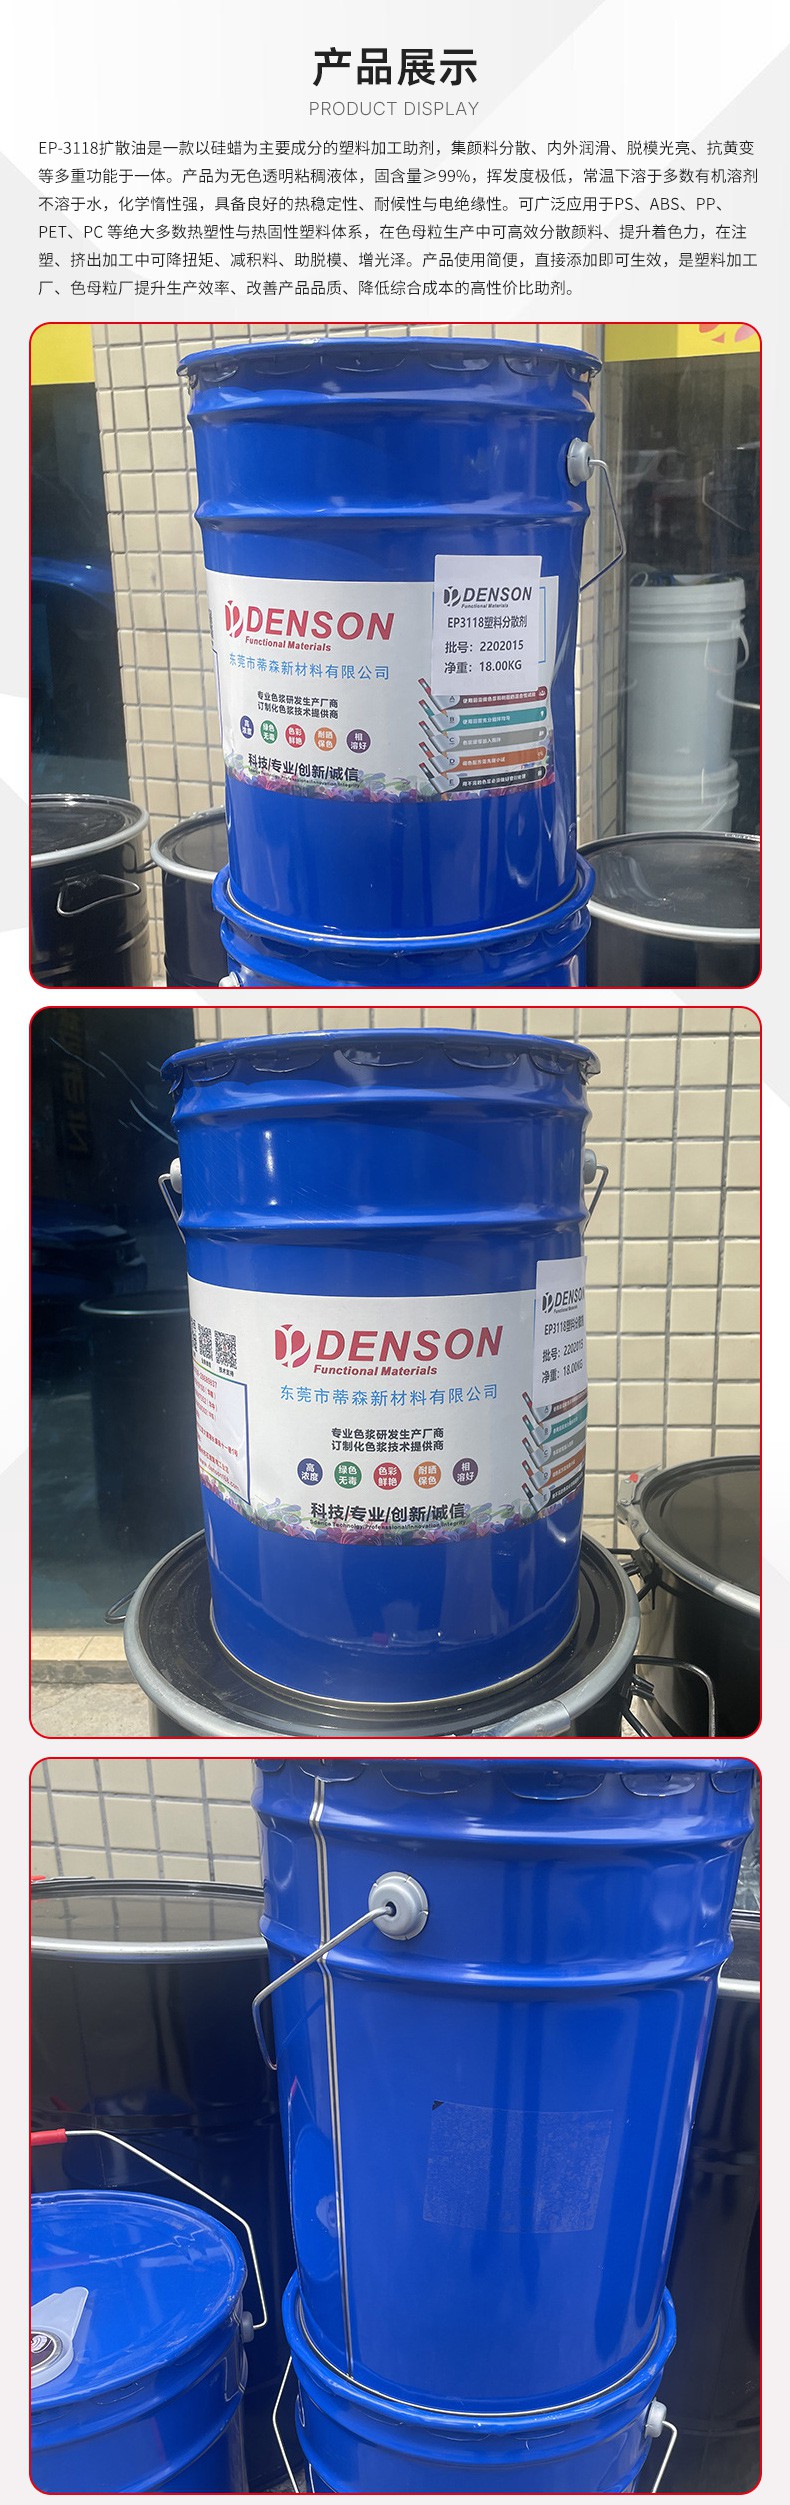
EP3118为改性聚硅氧烷类扩散油(CAS 63148-62-9基础体系经改性处理),常温下为无色透明粘稠液体,标称粘度800 cSt(25 °C),闪点≥180 °C,挥发分<0.3%。其化学结构以Si-O-Si主链为骨架,侧链经有机基团改性,在保持聚硅氧烷低表面能、高耐温性的同时,改善了与聚烯烃、苯乙烯系及部分工程塑料的相容性。
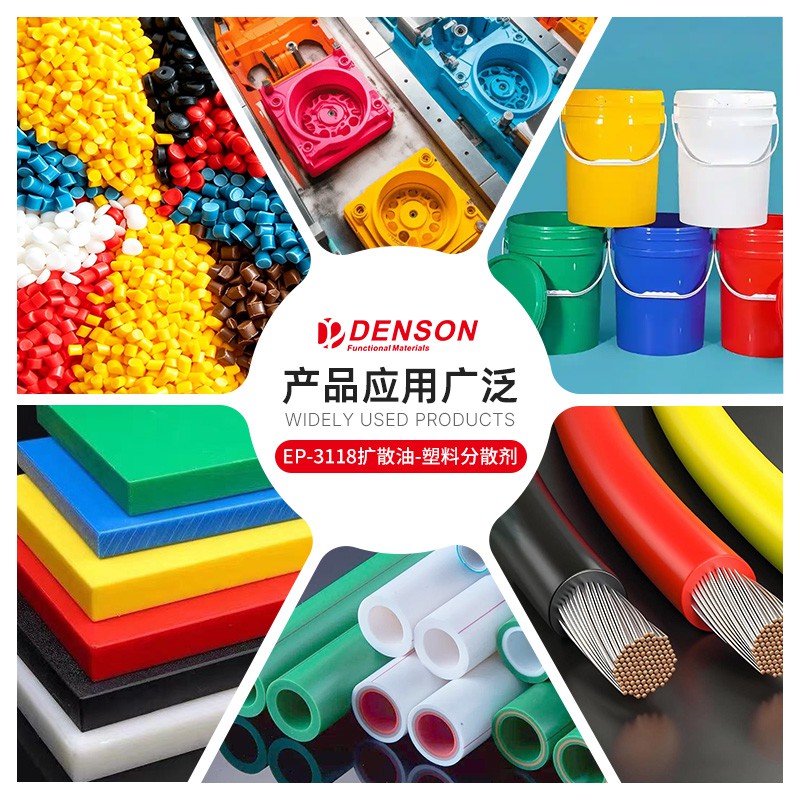
在塑料加工中,EP3118同时承担以下功能角色:
颜料润湿分散剂:降低颜料/填料团聚体的表面能,促进在熔体中的解团聚与均匀分布;
内润滑剂:降低树脂分子链间内摩擦,改善熔体流动与充模;
外润滑剂/脱模剂:在熔体与金属设备表面形成隔离膜,降低模口积料、螺杆粘附与脱模阻力;
防尘抑扬剂:在干粉混料阶段润湿色粉,减少投料与搅拌过程中的粉尘飞扬。
扩散油的分散作用基于润湿-降粘-空间位阻三重机制:
润湿:扩散油的低表面能使其优先吸附于颜料粒子表面,取代空气与水分,降低颜料/树脂界面张力;
降粘:在高颜料含量的色母体系中,扩散油可显著降低研磨基料的熔融粘度,使双螺杆或密炼机的剪切能更有效地传递至颜料团聚体,促进解团聚;
空间位阻:吸附于颜料表面的有机硅分子链提供空间排斥,防止已分散粒子在冷却或储存过程中再次絮凝。
与聚乙烯蜡(PE wax)、EBS等传统分散剂相比,扩散油为液态,在低温混料阶段即可发挥润湿作用,无需等待熔融;但其与树脂的相容性上限低于蜡类,过量易析出。
以下添加量均基于树脂(含填料)总质量百分比,为行业量产经验值,具体需根据颜料含量、树脂牌号与设备剪切条件做小试验证。
适用树脂:PP、PE、ABS、AS、PS、HIPS、PC、PC/ABS、POM、PET、PBT、PA等通用及工程塑料。
工艺描述:塑料粒子经烘干机干燥后,倒入卧式或立式混色机,先加入扩散油与粒子搅拌1–3 min使粒子表面均匀包覆油膜,再加入色粉(含钛白、炭黑、有机颜料)继续搅拌3–5 min,出料后直接上机注塑。该工艺俗称"油拌色粉",是中小批量、多批次换色注塑件的主流配色方式。
推荐添加量:
通用塑料(PP/PE/PS/ABS):0.2%–0.5%(即每吨料2–5 kg)
工程塑料(PC/PA/POM/PET):0.3%–0.8%(工程塑料熔体粘度高、颜料分散难度大,取上限)
高炭黑或高钛白体系(颜料含量>2%):0.5%–1.0%
透明PC、PMMA等对透明度敏感的体系:0.1%–0.2%(过量会导致雾度上升、透光率下降)
效果指标:拌料后色粉基本无飞扬、无明显团聚颗粒粘附桶壁;注塑件表面无明显色点、色纹、熔接线处色差;同一批次制品色差ΔE≤1.0。
适用载体:PE蜡/LLDPE载体(聚烯烃色母)、ABS载体(ABS色母)、PET载体(聚酯色母)、PA载体(尼龙色母)。
工艺描述:色母粒颜料含量通常为20%–50%(炭黑母可达50%,钛白母可达70%),在双螺杆挤出机中经熔融剪切分散。扩散油在色母配方中作为辅助分散剂,与主分散剂(PE蜡、EBS、硬脂酸盐等)复配使用,承担颜料预润湿与降粘作用。
推荐添加量:
聚烯烃色母(PE/PP载体,颜料30%–40%):1.0%–3.0%(占母粒总质量)
高浓度炭黑母(炭黑40%–50%):2.0%–5.0%(炭黑比表面积大、吸油值高,需更多润湿剂)
ABS/AS色母(有机颜料20%–30%):1.0%–2.5%
珠光粉、金属粉等效应颜料色母:0.5%–1.5%(效应颜料不宜过度剪切,扩散油以润湿保护为主,取低量)
色母粒后期抛光增亮(在色母配方中额外添加):0.1%–0.5%
效果指标:双螺杆挤出机电流稳定、无明显扭矩波动;色母粒切粒后表面光滑、无粉化;稀释至1%使用时,薄膜或注塑件无颜料团聚点(色点),过滤压力值(FPV)达标。
注意:扩散油在色母中为辅助分散剂,不可完全替代PE蜡/EBS等主分散剂。液态扩散油比例过高会导致双螺杆喂料打滑、挤出产量下降,建议与粉状/粒状分散剂复配。
适用体系:玻纤增强PP/PA、矿物填充PP(滑石粉/碳酸钙/硫酸钡)、阻燃改性塑料、回收料改性造粒。
工艺描述:在双螺杆挤出造粒线上,扩散油可用于填料的表面预处理(高混机中先将填料与扩散油混合,再加入树脂与其他助剂),或在侧喂料段与树脂一起加入。其作用为降低填料团聚、改善熔体流动性、降低螺杆扭矩与模头压力。
推荐添加量:
矿物填充体系(滑石粉/碳酸钙20%–40%):0.2%–0.5%
高填充体系(碳酸钙/硫酸钡>50%,如填充母粒):0.5%–1.0%
玻纤增强体系(玻纤10%–30%):0.1%–0.3%(玻纤体系对润滑敏感,过量会导致玻纤外露、表面浮纤加剧;扩散油主要用于改善颜料分散而非主润滑)
阻燃体系(溴系/氮磷系阻燃剂15%–30%):0.2%–0.5%(改善阻燃剂分散,减少阻燃剂团聚导致的阻燃性能波动)
效果指标:高混机中填料无明显抱团;双螺杆扭矩降低5%–15%;造粒粒子表面光滑、无粉化;注塑制品表面无填料外露、无明显色差。
适用树脂:LDPE、LLDPE、mPE、PP(流延CPP)、EVA、PVC压延膜。
工艺描述:薄膜制品对颜料分散要求极高(薄膜厚度通常20–100 μm,任何颜料团聚体都会形成可见色点或鱼眼)。扩散油在吹膜/流延配色中用于改善色粉或色母的分散均匀性,同时可作为开口剂/爽滑剂的辅助组分。
推荐添加量:
PE吹膜干粉配色:0.2%–0.4%
PP流延膜配色:0.2%–0.5%
PVC压延膜(作为外润滑剂辅助):0.1%–0.3%(PVC体系已有完整润滑体系,扩散油仅作辅助,过量会影响压延剥离性与印刷附着力)
色母在薄膜中稀释使用时,色母内扩散油含量按场景2执行
效果指标:薄膜无肉眼可见色点(≥0.1 mm颗粒);薄膜横向(TD)与纵向(MD)色差ΔE≤0.8;薄膜表面摩擦系数(COF)稳定,无因扩散油迁移导致的摩擦系数异常下降。
注意:扩散油在薄膜中存在迁移倾向,长期储存后可能向表面迁移,影响薄膜的印刷附着力与热封强度。对于需要印刷或热封的薄膜,建议取添加量下限,并做7天/30天老化后的附着力与热封测试。
适用场景:PP/PE/ABS/PS等回收造粒料、工厂边角料回料、混合回收料。
工艺描述:回收料成分复杂、熔体流动速率(MFR)波动大、可能含残留助剂与杂质,配色难度高于新料。扩散油在回料中主要用于改善颜料分散稳定性、降低因回料粘度波动导致的色差,并可一定程度上改善回料的表面光泽。
推荐添加量:
单一品种回料(如PP回料、ABS回料):0.3%–0.6%
混合回料或杂质含量较高的回料:0.5%–1.0%
回料造粒时同时做增亮处理:0.3%–0.8%
效果指标:回料粒子颜色均匀性提升;注塑或挤出制品表面光泽度(GU)较未添加提升5–15个单位;同一批次回料制品色差ΔE≤1.5。
适用体系:PVC软质(人造革、薄膜、电线电缆)、PVC硬质(管材、型材、板材、管件)。
工艺描述:PVC体系已有完整的热稳定剂、内/外润滑剂(硬脂酸、硬脂酸钙/锌、PE蜡、氧化聚乙烯蜡、蒙旦蜡等)体系。扩散油在PVC中不作为主润滑剂,仅在高颜料含量或需要改善表面光泽时作为辅助助剂使用。
推荐添加量:
PVC压延人造革/薄膜(高颜料含量):0.1%–0.3%
PVC管材/型材(硬质,低颜料):0.05%–0.2%(过量会影响熔体强度与焊接性能)
PVC电线电缆料:0.1%–0.3%
注意:PVC体系对润滑平衡极为敏感,扩散油的加入会打破原有内外润滑平衡,必须同步调整其他润滑剂用量。建议在原有配方基础上逐步增量试验,不可直接按聚烯烃体系的添加量套用。
正确顺序:树脂粒子 → 加入扩散油 → 搅拌1–3 min使粒子表面均匀包覆 → 加入色粉/填料 → 继续搅拌3–5 min → 出料。
错误顺序:先加色粉再加扩散油。色粉先与粒子混合后,扩散油无法有效润湿已被树脂粒子"包裹"的色粉团聚体,分散效果显著下降,且色粉飞扬更严重。
原理:扩散油先在粒子表面形成油膜,色粉加入后被油膜粘附并润湿,在后续搅拌与熔融剪切中更易解团聚。
卧式混色机(螺带式):扩散油+粒子搅拌2 min,加色粉后搅拌3–5 min;
立式混色机(桨叶式):扩散油+粒子搅拌3 min,加色粉后搅拌5–8 min(立式混合效率低于卧式);
高混机(高速搅拌,用于色母/填料预处理):扩散油+颜料/填料在500–1000 rpm下搅拌3–5 min,温度控制在60 °C以下(避免扩散油过度挥发)。
扩散油闪点≥180 °C,在常规塑料加工温度(160–280 °C)下安全,但在高混机中应避免长时间高温(>120 °C)导致挥发分增加;
工程塑料(PC/PA/PET)加工温度240–280 °C,扩散油在此温度下短期停留(螺杆内停留时间通常30–90 s)稳定,但不建议在高温料筒中长时间滞留(如停机保压超过10 min),可能导致轻微降解与制品黄变。
小批量(<50 kg/批):电子秤称量后直接倒入混色机;
大批量(>500 kg/批):建议使用计量泵(齿轮泵或隔膜泵)连续添加,避免人工称量误差;
扩散油粘度800 cSt,在25 °C下流动性尚可,冬季低温(<15 °C)时粘度上升,建议预热至25–30 °C后使用以保证计量精度。
| 过量表现 | 原因 | 解决方案 |
|---|---|---|
| 制品表面发雾、光泽下降 | 扩散油析出至表面形成油膜 | 降低添加量至推荐范围下限 |
| 脱模过度、制品粘模 | 外润滑过强,熔体与模具间摩擦力过低 | 减少扩散油,必要时减少其他外润滑剂 |
| 印刷附着力下降、掉墨 | 表面迁移物影响油墨润湿 | 降低添加量,或改用相容性更好的分散剂 |
| 热封强度下降 | 薄膜表面油膜阻碍热封层熔合 | 降低添加量,热封面避免使用扩散油 |
| 双螺杆喂料打滑、产量下降 | 液态油过多导致粒子间摩擦力下降 | 减少扩散油比例,与粉状分散剂复配 |
| 透明材料雾度上升 | 扩散油与透明树脂折射率不匹配 | 透明体系严格控制≤0.2%,或改用专用透明级分散剂 |
| 玻纤增强材料浮纤加剧 | 过度润滑导致玻纤与树脂界面结合力下降 | 玻纤体系扩散油≤0.3%,优先使用硅烷偶联剂改善界面 |
相容性好:PP、PE、PS、ABS、AS、HIPS等非极性或弱极性树脂;
相容性中等:PC、PMMA、PET、PBT等极性工程塑料(需控制用量,过量易析出);
相容性较差:PA(尼龙)、POM等强极性/结晶性树脂(建议先做小试,用量≤0.5%,或改用专用分散剂);
不推荐:氟塑料(PTFE/PVDF)、液晶聚合物(LCP)等特殊工程塑料。
EP3118基础化学物质为聚二甲基硅氧烷,需确认具体牌号是否具备食品接触合规声明(如FDA 21 CFR 175.300、GB 4806.1等);
用于食品包装、医疗器械、儿童玩具等合规敏感领域时,必须索取供应商的合规检测报告,不可仅凭CAS号推断合规性。
5–35 °C阴凉干燥处密闭储存,有效期2年;
开盖后未用完需立即密封,避免灰尘与水分进入;
冬季低温下粘度增大属正常现象,预热至25 °C后搅拌均匀即可使用,不影响性能。
| 分散剂类型 | 形态 | 分散效率 | 润滑性 | 增亮效果 | 防尘效果 | 适用场景 |
|---|---|---|---|---|---|---|
| EP3118扩散油 | 液态 | 中高(润湿快) | 内+外润滑 | 明显 | 优秀 | 注塑干粉配色、色母辅助分散、回料增亮 |
| PE蜡(聚乙烯蜡) | 粉状/片状 | 高(熔融后分散) | 以外润滑为主 | 中等 | 无 | 色宗主分散剂、挤出造粒 |
| EBS(乙撑双硬脂酰胺) | 粉状 | 中高 | 内+外润滑 | 中等 | 无 | 工程塑料色母、ABS/PA分散 |
| 硬脂酸锌/钙 | 粉状 | 低(辅助) | 外润滑 | 低 | 无 | PVC润滑体系、聚烯烃脱模 |
| 芥酸酰胺/油酸酰胺 | 粉状/粒状 | 低 | 爽滑剂 | 低 | 无 | 薄膜开口爽滑、电线电缆 |
定位结论:EP3118扩散油的不可替代场景为注塑车间干粉直接配色(油拌色粉工艺)——其液态形态在低温混料阶段即可润湿色粉、抑制粉尘,这是PE蜡/EBS等粉状分散剂无法实现的。在色母制造中,扩散油应作为辅助分散剂与PE蜡/EBS复配,而非单独使用。
EP3118改性扩散油在塑料加工中的核心价值在于**"低温润湿+液态防尘+内润滑+辅助分散"**的复合功能,其最具性价比的应用场景为注塑车间的干粉直接配色(0.2%–0.5%)与色母粒制造中的辅助分散(1%–5%)。在挤出造粒、吹膜、PVC、回料等场景中可作为辅助助剂使用,但需严格控制添加量并关注相容性与迁移风险。
所有推荐添加量均为行业经验值,量产前必须基于客户具体树脂牌号、颜料含量、设备型号与工艺条件进行实验室小试→中试→量产三步验证,重点考察色差、分散性(色点/鱼眼)、表面光泽、脱模性、力学性能与长期迁移稳定性。
贾先生:159-1691-0100 13360650502 蒋先生:13924940045
Email:denson168@163.com
地址:广东省东莞市万江街道大莲塘长盛街十一巷1号101室
备案号:粤ICP备19036602号 粤公网安备 44190002005999号 版权所有 东莞市蒂森新材料有限公司
友情链接: 钛瓷粉
