
功能材料技术应用
为客户打造量身定做的解决方案,并为客户创造出更多具有革新意义的产品
打样的黑色 UV 喷墨墨水完整配方,按压电喷头、LED UV(395 nm 为主)的工业思路来设计,兼顾服装、皮革、塑料薄膜三类基材的通用性。
这套配方的目标是:低粘度、低颗粒、稳定分散、柔韧附着、可直接做样。
适用喷头:压电式喷墨喷头
推荐波长:395 nm LED UV,兼容 385/365 nm 体系
25°C 粘度:9–13 mPa·s
表面张力:27–31 mN/m
固含:约 30–40%
颜料细度:D90 ≤ 200 nm,最好 D90 ≤ 150 nm
用途:皮革、PU/TPU/PET/BOPP 等经表面处理后的材质;织物建议有底涂或预处理
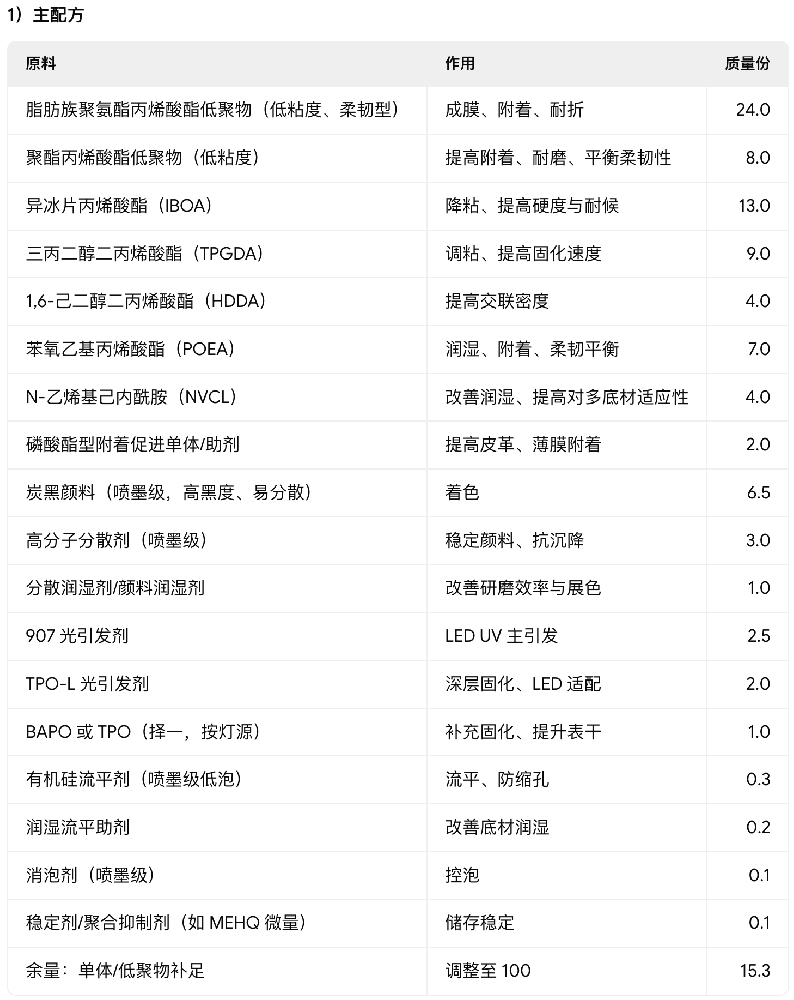
为了方便你直接做样,建议把上面体系理解成两部分:
脂肪族聚氨酯丙烯酸酯低聚物:24.0
聚酯丙烯酸酯低聚物:8.0
IBOA:13.0
TPGDA:9.0
HDDA:4.0
POEA:7.0
NVCL:4.0
磷酸酯型附着促进单体:2.0
分散润湿剂:1.0
高分子分散剂:3.0
炭黑:6.5
907:2.5
TPO-L:2.0
BAPO/TPO:1.0
流平剂:0.3
润湿助剂:0.2
消泡剂:0.1
稳定剂:0.1
余量补单体调粘:15.3
脂肪族聚氨酯丙烯酸酯:提供柔韧性和附着,是服装/皮革体系的核心
聚酯丙烯酸酯:补强耐磨、附着和成膜
IBOA + POEA + NVCL:降低体系脆性,改善薄膜和皮革上的润湿
TPGDA + HDDA:保证固化速度和交联强度
磷酸酯型附着促进剂:对 PET、PU、TPU、皮革表面通常更有帮助
907 + TPO-L + BAPO/TPO:兼顾表干和深层固化,适合 LED UV
分散设备:高速分散机 + 砂磨机
研磨介质:0.3–0.5 mm 氧化锆珠
过滤:1–3 μm 终端过滤,最好做两级过滤
搅拌:低剪切防气泡,后段用慢速循环
将以下原料加入主罐:
脂肪族聚氨酯丙烯酸酯低聚物
聚酯丙烯酸酯低聚物
IBOA
TPGDA
HDDA
POEA
NVCL
磷酸酯型附着促进剂
分散剂的一部分
润湿剂的一部分
控制条件:
温度:25–35°C
搅拌转速:300–600 rpm
时间:15–30 分钟
要求:完全均匀、无明显分层
在另一分散罐中加入:
炭黑
剩余分散剂
剩余润湿剂
部分单体(建议用 IBOA 或 POEA)
先高速预分散。
控制条件:
转速:1000–2500 rpm
时间:20–40 分钟
目标:形成均匀浆料,无干粉团聚
将预分散浆料送入砂磨机。
建议参数:
研磨介质:0.3–0.5 mm 氧化锆珠
砂磨温度:控制在 35–45°C
料温上限:不超过 50°C
循环次数:视细度而定,通常 2–4 遍
终点指标:
D90 ≤ 150–200 nm
无明显粗颗粒
刮板细度优良
注意:
炭黑很容易升粘,要逐步补单体调流变
砂磨过程中避免引入空气
砂磨完成后,降温至 30°C 以下,再加入:
907
TPO-L
BAPO/TPO
流平剂
消泡剂
余量单体调粘
稳定剂
控制条件:
搅拌转速:200–400 rpm
时间:15–20 分钟
要求:均匀透明感一致,无气泡
建议至少两级过滤:
粗滤:5 μm
精滤:1–3 μm
如果喷头要求较高,最终建议:
0.8–1.2 μm 终端过滤
过滤时注意:
过滤前先脱泡静置 12–24 小时更好
过滤压差不能过高,避免引入微泡
粘度:9–13 mPa·s(25°C)
表面张力:27–31 mN/m
密度:约 1.00–1.15 g/cm³,视炭黑含量而定
粒径:D90 ≤ 200 nm,最好 ≤ 150 nm
储存稳定性:40°C 放置 7 天无明显沉降、返粗、增稠
395 nm LED UV:单次照射可实现表干
推荐能量:800–1500 mJ/cm²
若墨层较厚或黑度高,建议双灯或多次扫灯
最好先做底涂或预处理
如果直接喷棉织物,附着和耐洗性一般不如涂层布
对布料,建议适度提高 POEA / NVCL 比例,降低 HDDA
这套配方适配性最好
可通过提高脂肪族聚氨酯丙烯酸酯比例来增强耐折
如需更高耐刮,可略增 HDDA,但不要过量
对 PET、TPU、PU 膜较友好
对 BOPP、PE、PP,强烈建议先做电晕/火焰/等离子处理
若底材表面张力太低,可把润湿助剂略提高到 0.3–0.5%
原因通常是:
炭黑分散不充分
低聚物比例过高
单体太少
处理方法:
补 IBOA 或 POEA
检查砂磨粒径
降低低聚物比例 2–5%
原因通常是:
颗粒过粗
过滤不够
体系有析出
处理方法:
重新砂磨
加强终端过滤
检查光引发剂和分散剂兼容性
原因通常是:
底材没处理
附着促进剂不足
体系太硬太脆
处理方法:
提升磷酸酯型促进剂用量到 2.5–3.0
降低 HDDA
增加柔性低聚物或 NVCL
原因通常是:
引发剂不足
灯能量不够
黑墨遮光强
处理方法:
增加 TPO-L / BAPO
提高照射能量
减少单次墨层厚度
喷头温度:35–45°C
墨水使用温度:25–35°C
喷印环境湿度:40–60%
UV 灯功率:按设备设定,优先保证完全固化
单次喷墨层厚:薄喷多遍优于厚喷一次
样品固化后静置:24 小时后再做附着/耐磨测试
如果你后续要更偏向:
服装/皮革:提高柔韧,降低交联
薄膜:提高润湿和附着
通用型:保持当前比例
可以优先调这几个变量:
脂肪族聚氨酯丙烯酸酯:22–30%
IBOA/POEA/NVCL:总量 20–28%
HDDA:控制在 3–5%
附着促进剂:1.5–3.0%
引发剂总量:4.5–7.0%
贾先生:159-1691-0100 13360650502 蒋先生:13924940045
Email:denson168@163.com
地址:广东省东莞市万江街道大莲塘长盛街十一巷1号101室
备案号:粤ICP备19036602号 粤公网安备 44190002005999号 版权所有 东莞市蒂森新材料有限公司
友情链接: 钛瓷粉
